



高精度カレンダー加工済みPVCフィルム
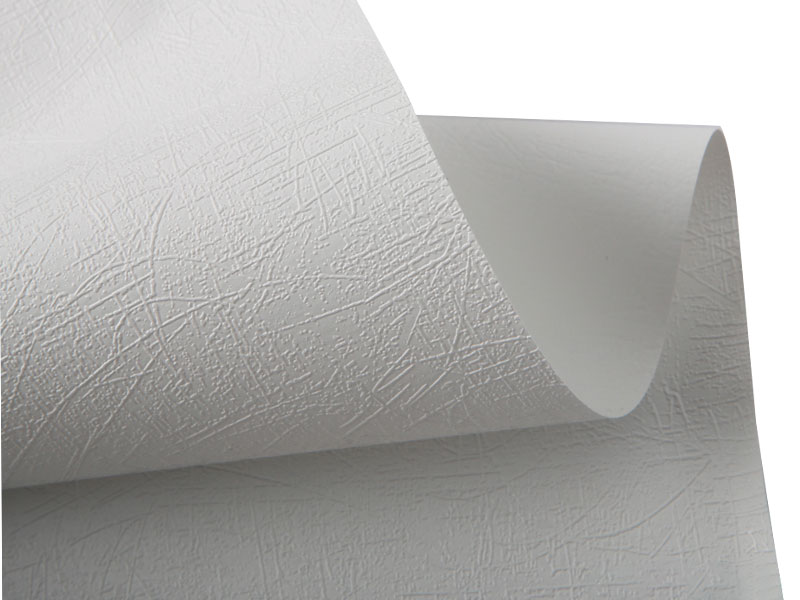
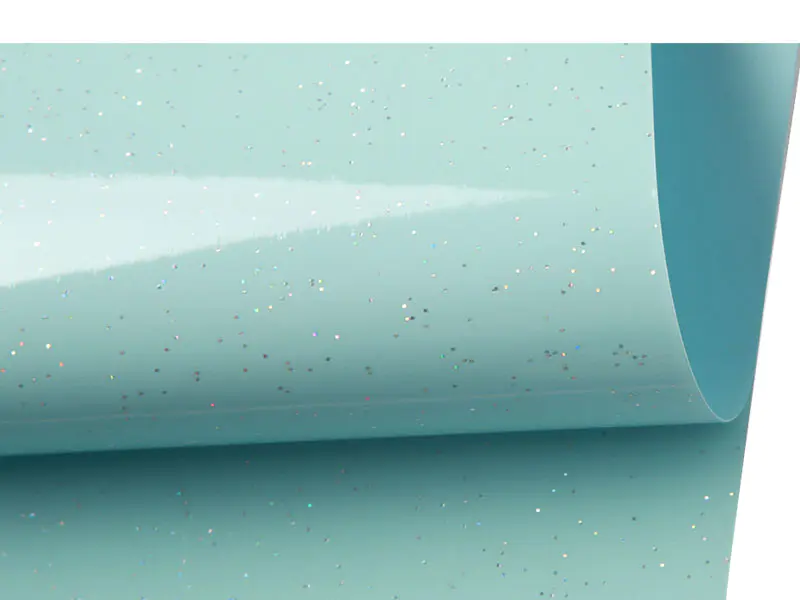
高精度カレンダー加工済みPVCフィルム is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
コンバージョンラインに合わせて構築
高精度カレンダー加工済みPVCフィルム is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
公称厚さと許容範囲は用途ごとに合意され、オンラインベータゲージで測定
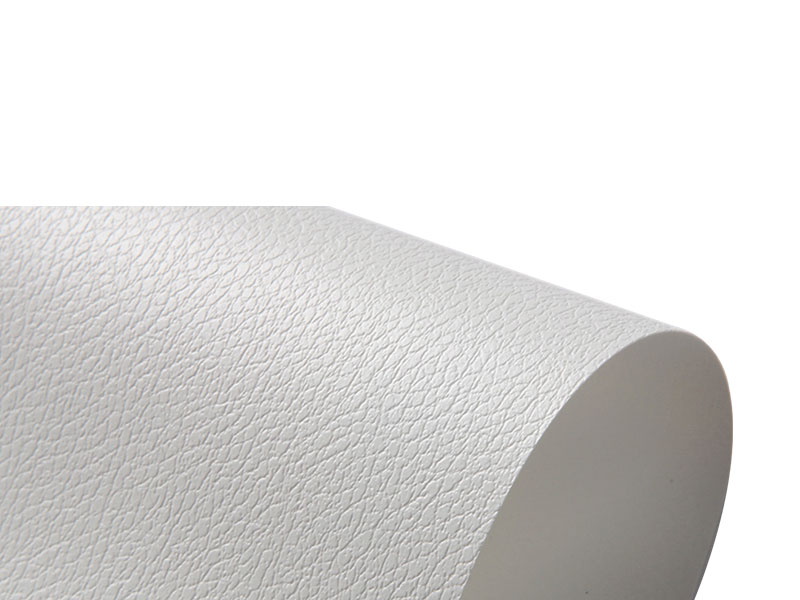
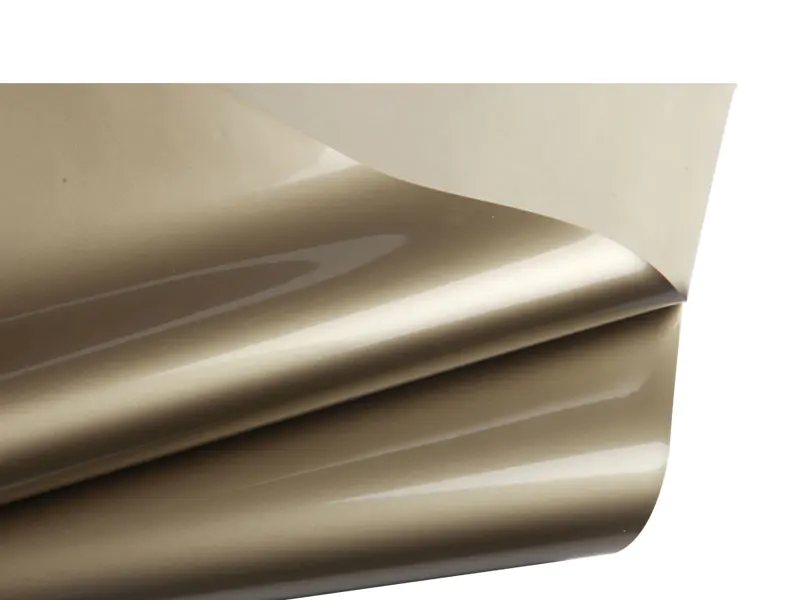
物理的な参照サンプルで定義された光沢レベル、マットグレード、またはエンボスパターン
スリップ、アンチブロック、UV安定剤、カラーマスターバッチを下流工程にセット
幅、長さ、コア直径、スプライス数、および購入者のラインごとの巻線張力
変換における精度の変化
ウェブ全体でのゲージの均一性
ロール幅全体にわたる厚さのばらつきは、印刷位置ずれやラミネートのしわの主な原因です。高精度カレンダー加工された PVC フィルムは、ウェブ全体を連続的にスキャンするオンライン ベータ ゲージによって監視され、クロスウェブ プロファイルは自動ロール ギャップ調整によって修正されます。フラットゲージプロファイルにより、張力補償なしでコンバータをより高いライン速度で動作させることができます。
再現可能な表面仕上げ
最終カレンダー ロールは、制御された圧力と温度の下でその表面をフィルムに転写します。ロール温度は狭い範囲内に維持されるため、生産開始から終了まで光沢レベルが変動しません。フィルム上に印刷するコンバーターは一貫した表面エネルギーを受け取り、ロール全体にわたって安定したインクの濡れをサポートします。
エッジの品質と幅の精度
カレンダー加工後にインラインでスリットを行い、スリットエッジのバリ、うねり、幅ずれを監視します。クリーンなエッジはコンバーターのラインでの自動ウェブガイドをサポートし、ダイカット時のエッジの無駄を削減します。幅公差 /-0.5mm により、コンバータは狭いトリムマージンを設定できます。
変換後の寸法安定性
内部応力を緩和するために、フィルムはカレンダー加工中にアニールされます。変換後の残留収縮は 100°C、10 分間で 2% 未満に抑えられるため、印刷およびラミネートされたフィルムは、下流の熱にさらされたり、暖かい環境に設置された場合でも変形しません。
公差と特性表
| ベースポリマー | ポリ塩化ビニル、可塑化または硬質グレード |
| ゲージ範囲 | 0.05mm~0.80mm |
| 厚さの許容差 | /- 精密級では 0.005 mm、/- 標準級では 0.010 mm |
| 幅の許容差 | /- 0.5 mm |
| クロスウェブゲージのバリエーション | 公称値の1.5%以内 |
| 表面仕上げ | 鏡面光沢、マット、エンボス |
| 光沢レベル | 60 度で 5 ~ 90 光沢単位 |
| 残留収縮率 | 100℃、10分間で2%未満 |
| 引張強さ | 40MPa~55MPa(硬質グレード) |
| 破断伸び | 10% ~ 60% (グレードによる) |
| ロール幅 | 最大2.0m |
| ロールの長さ | 1,000mまで |
| コア径 | 76mmまたは152mm |
| 使用温度範囲 | -15℃~65℃ |
変換ルート
高精度カレンダー加工済みPVCフィルム is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
フィルムは、紙、板紙、不織布、その他のフィルム基材にラミネートされます。均一なゲージにより、均一な接着剤コート重量とウェブ全体にわたる一貫したニップ圧力がサポートされ、最終製品の接着欠陥や層間剥離が減少します。
精密ゲージ制御により、包装インサートや保護カバーなどの薄ゲージ部品の繰り返し成形がサポートされます。成形品の壁の厚さは、入ってくるゲージと絞り比から予測できます。
きれいなスリットエッジと一貫したゲージにより、コンバーターは狭いトリムマージンでダイカットおよびスリッティング作業を実行できます。幅の精度により、エッジの無駄が削減され、大量の変換作業におけるロールあたりの歩留まりが向上します。
購入者の質問
各ロールの厚さの公差はどのように検証されますか?
厚さは、ロール幅全体をスキャンするオンライン ベータ ゲージによって製造中に継続的に監視されます。各ロットとともに発行される品質証明書には、管理計画で定義された位置でオフラインマイクロメーターで測定された平均厚さと最大クロスウェブ偏差が記録されます。バイヤーは、重要な注文について生のゲージログを要求することができます。
フィルムは印刷前にコロナ処理が必要ですか?
標準の高精度カレンダー加工済み PVC フィルムは、溶剤インクや UV インクに適した表面エネルギーが制御された状態で提供されます。水性インクおよび特定の接着剤は、コンバーターでのインラインコロナ処理が必要な場合があります。供給されたフィルムのダインレベルは品質証明書に記載されており、コンバーターはインクと接着剤のパラメータを設定する前にダインペンでそれを確認する必要があります。
ロールエッジに向かってゲージが変化する原因は何ですか?
ロール端のゲージの変動は、カレンダーロールが荷重を受けて曲がることによって発生します。このラインにはロール曲げ補正が装備されており、クロスウェブプロファイルはエッジ間の変動を規定の範囲内に保つように修正されます。コンバーターがエッジの変動を観察した場合、コンバーター自身の巻き戻しとウェブガイドのセットアップを評価する前に、フィルムを証明書と照合する必要があります。
フィルムを包装用のリジッドグレードで供給できますか?
はい。硬質および半硬質グレードは、包装および成形用途向けに製造されています。可塑剤の含有量は用途ごとに設定され、引張特性と伸び特性は特定のグレードについて見積もられます。購入者は、室温の特性だけでなく、成形ウィンドウに基づいてグレードを選択できるように、成形温度と延伸比を明記する必要があります。
変換前にロールはどのように保管すべきですか?
ロールは、15°C ~ 25°C、相対湿度 40% ~ 60% のコア支持ラックに水平に保管してください。コールドフィルムはより硬く、同じ巻き戻し設定でもより高い張力を生成するため、巻き戻す前に 24 時間ロールをライン温度に達させます。ロールがラインに取り付けられるまで、元のラップは所定の位置に置いておきます。
保管および取り扱い上の注意
高精度カレンダー加工済み PVC フィルム ロールは、15 °C ~ 25 °C、相対湿度 40% ~ 60% でコア支持ラック上に水平に保管してください。フィルムを柔らかくする直射日光や熱源を避けてください。
変換前に、ロールがライン温度に達するまで 24 時間待ちます。コールドフィルムはより硬く、同じ巻き戻し張力設定でもコールドロールでは異なるウェブ張力が生成されます。
コアサポートまたはロールリフティング装置を使用してロールを取り扱います。ロールを横に倒すと層が変形し、ロールの端にゲージの変化が生じる可能性があります。
ロールが取り付けられるまで、元の保護ラップは所定の位置に保管してください。フィルム表面の埃は最初のニップで仕上げ材に押し込まれ、表面を傷つけずに取り除くのは困難です。
部分的に使用したロール紙は元のラップに入れて保管し、ロット番号のラベルを付けます。連続変換実行では、異なるロットのフィルムをつなぎ合わせないでください。