



3200GSM PVC エア トラック生地
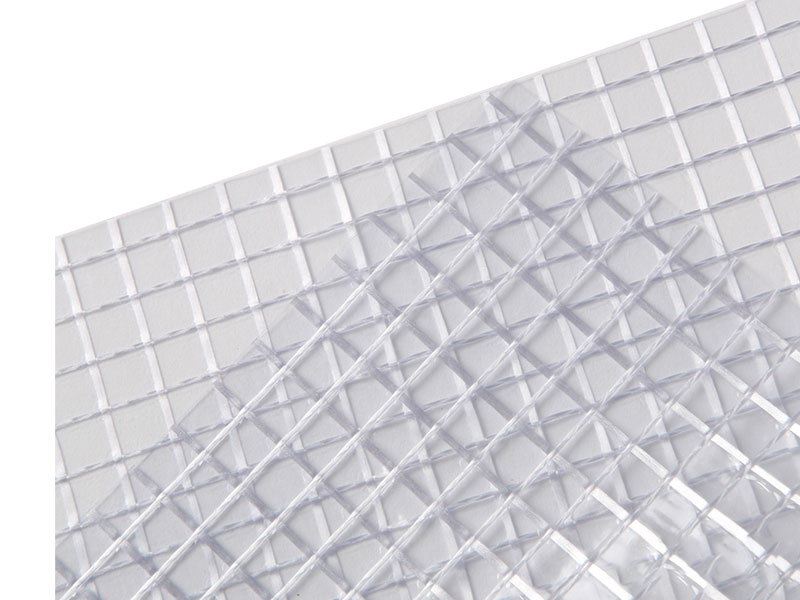
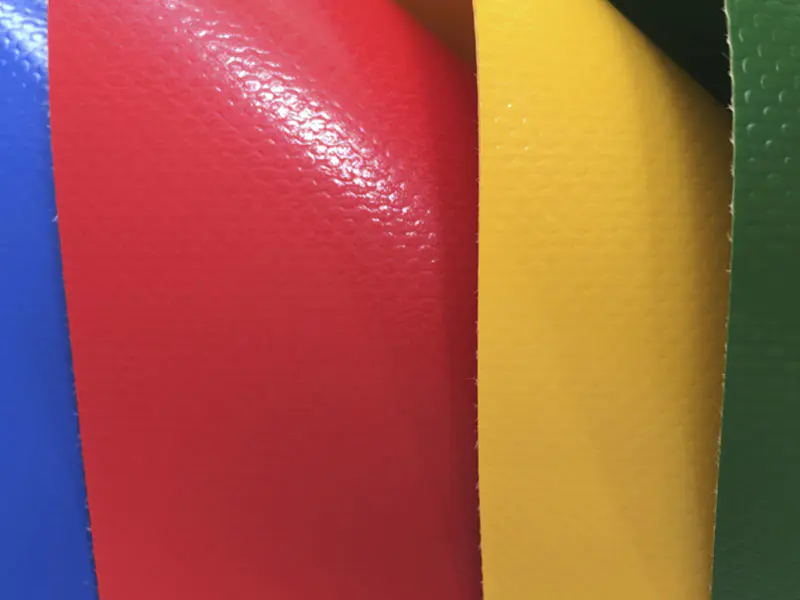
3200GSM PVC エア トラック生地 is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
3200GSM がエア トラック建設に指定される理由
動的衝撃時の負荷分散
3200 g/m2 のコーティング質量は、スクリム構造に応じて、縦糸方向と横糸方向に 3,500 N/5cm ~ 4,500 N/5cm の引張強度を提供します。これにより、生地は着地の衝撃による点荷重を気室の広い領域に分散させることができ、内部のバッフルの継ぎ目やウェルドラインでの応力集中を軽減します。
耐突き刺し性と耐摩耗性
3200GSM PVC エア トラック ファブリックのコーティングの厚さは、面あたり 0.55 mm ~ 0.70 mm の範囲です。 ASTM D4060 に準拠したテーバー摩耗試験では、H-18 ホイールを使用した 1,000 サイクルでの重量損失値が 0.30 g 未満であることが判明し、研磨面との接触が発生する体育館の床や屋外トレーニング エリアでの使用をサポートしています。
溶接の完全性による空気保持
PVC コーティングの高周波溶着により、継ぎ目全体に分子結合が形成されます。 3200 g/m2 のコーティング量は、スクリムを焼き切ることなく溶接の貫通に十分な材料の厚さを提供します。溶接継ぎ目の剥離強度は通常 80 N/5cm ~ 120 N/5cm に達し、チャンバーの圧力損失は 0.3 bar の内圧で 24 時間にわたって 5% 未満に維持されます。
圧力下での寸法安定性
3200GSM PVC エア トラック ファブリックのポリエステル スクリムはコーティング前にヒートセットされ、破断荷重時の伸びを 3% ~ 5% に制限します。繰り返しの膨張と収縮のサイクル下でも、生地は永久的な伸びを生じることなくチャンバーの形状を維持し、耐用年数にわたってエア トラックの意図した反発特性を維持します。
ファブリック構造データ
3200GSM ファブリックが適用される場所
ファブリケーターやバイヤーからの技術的な質問
3200GSM 生地を接合するにはどのような溶接方法が推奨されますか?
高周波誘電溶接は、3200GSM PVC エア トラック ファブリックの主な方法です。コーティングの厚さは、電極構成に応じて、27.12 MHz で 0.5 ~ 2.5 秒の溶接ウィンドウをサポートします。 350°C ~ 400°C での 40 mm ノズルを使用した熱風溶接は、HF ツールが利用できない現場での修理や複雑な形状に使用されます。どちらの方法でも、ASTM D413 に準拠してテストした場合、少なくとも 80 N/5cm の縫い目剥離強度が得られます。
冬場の低温保管時に生地はどのように機能しますか?
3200GSM PVC エア トラック生地 remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
チャンバーの継ぎ目の破損の原因とそれを防ぐ方法は何ですか?
エア トラック構造における継ぎ目の破損は通常、不十分な溶接圧力、コーティング表面の汚染、またはバッフル接合部での応力集中が原因で発生します。溶接前にコーティング表面がイソプロピル アルコールで洗浄されていることを確認し、電極圧力を装置の仕様内に維持し、2 回目の溶接パスまたは同じ生地のパッチで内部バッフルの取り付けポイントを補強してください。出荷前に各チャンバーを使用圧力の 1.5 倍で圧力テストすることで、製品がエンドユーザーに届く前に継ぎ目の弱い部分が特定されます。
3200GSM 生地はドロップステッチ構造に適していますか?
3200GSM PVC エア トラック生地 is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
シーズン間の生地のクリーニングとメンテナンスはどのようにすればよいですか?
3200GSM PVC エア トラック ファブリックを中性 pH 洗剤溶液と柔らかいブラシまたは布で拭きます。きれいな水ですすぎ、完全に乾燥させてから、空気を抜いて折りたたんでください。コーティングから可塑剤を抽出し、表面の亀裂を促進する溶剤ベースのクリーナー、アセトン、塩素系漂白剤は使用しないでください。空気を抜いた機器は、直射日光や鋭利な物体から離れた、乾燥した換気の良い場所に保管してください。
製造および保管に関するガイダンス
- 3200GSM PVC エア トラック ファブリックは、15 °C ~ 30 °C の乾燥した場所で、コアでサポートされたラック上で水平に回転させて保管します。コーティングの圧縮シワを防ぐため、ロールを 2 つ以上積み重ねることは避けてください。
- 切断または溶接する前に、少なくとも 24 時間ロールが作業場の温度と平衡になるまで待ちます。冷たい生地はコーティングの柔軟性が低下し、取り扱い中に折り目で亀裂が入る可能性があります。
- 鋭利な回転刃またはホットナイフで生地をカットします。パネル形状はダイカットやプロッターカットが可能です。溶接前に切断端にコーティングの剥離がないか検査してください。
- 溶接装置の電極を清潔に保ち、PVC 残留物がないようにしてください。電極上の炭化残留物はアーク放電や表面焼けを引き起こし、継ぎ目の完全性を損ないます。
- 製品溶接の前に、各ロールからサンプルをテスト溶接します。コーティングの配合と可塑剤の含有量は生産バッチ間でわずかに異なる場合があり、溶接パラメータの調整が必要になる場合があります。